涂布是膏药生产中最容易"翻车"的工序之一。同样的配方,涂布温度差5℃、干燥时间差几十秒,成品的粘附力和药物释放曲线就可能明显偏离设计值。作为膏药厂家,如何把涂布工艺的关键控制点真正管住,是质量体系绕不开的课题。
涂布工序为什么难控
膏药属于典型的多组分体系:基质、药物、增粘剂、填充剂共存,涂布时既要保证涂量均匀,又要避免药物在干燥过程中迁移或降解。业内常见的质量投诉——边缘翘起、粘附力衰减、含量不均匀——追溯下来大多与涂布参数漂移有关。膏药生产不同于普通胶带涂布,热敏性成分对温度窗口的要求更窄,这也是很多外用贴剂厂家把涂布列为关键工序的原因。
三个核心控制点
涂布量的一致性是第一条红线。涂布量直接决定单贴载药量和粘附性能,通常需要在线测厚与称重双重校验,把偏差控制在工艺允许范围内。刮刀间隙、基材张力、胶液粘度三者互相牵制,任何一项波动都会反映到涂布量上。
干燥曲线的匹配同样关键。温度过高,药物挥发损失、基质交联过度;温度偏低,残留溶剂超标。分段干燥、梯度升温是较稳妥的做法,各温区设定需结合基质配方做验证。
基材与胶液的界面控制常被忽视。基材表面能、胶液浸润性不匹配,涂布后容易出现缩孔或局部脱胶。选择膏药代加工服务时,不妨重点考察对方是否对基材批次做表面能抽检。
可落地的过程管控方法
- 建立涂布工序控制计划,明确涂布量、温度、车速、张力的控制限与反应计划;
- 每批次留样做粘附力与含量均匀度复核,形成趋势图而非单点判定;
- 对涂布设备做定期精度校验,刮刀、烘道温控探头纳入计量管理;
- 变更基材或原料供应商时重新做涂布工艺验证,不凭经验放行。
这些动作看似基础,却是膏药贴牌合作中判断一家工厂是否靠谱的实打实依据。青海藏爱健康产业有限公司在外用贴剂代加工业务中,将涂布工序的参数记录与留样复核作为出厂放行的前置条件,也正是基于这一逻辑。
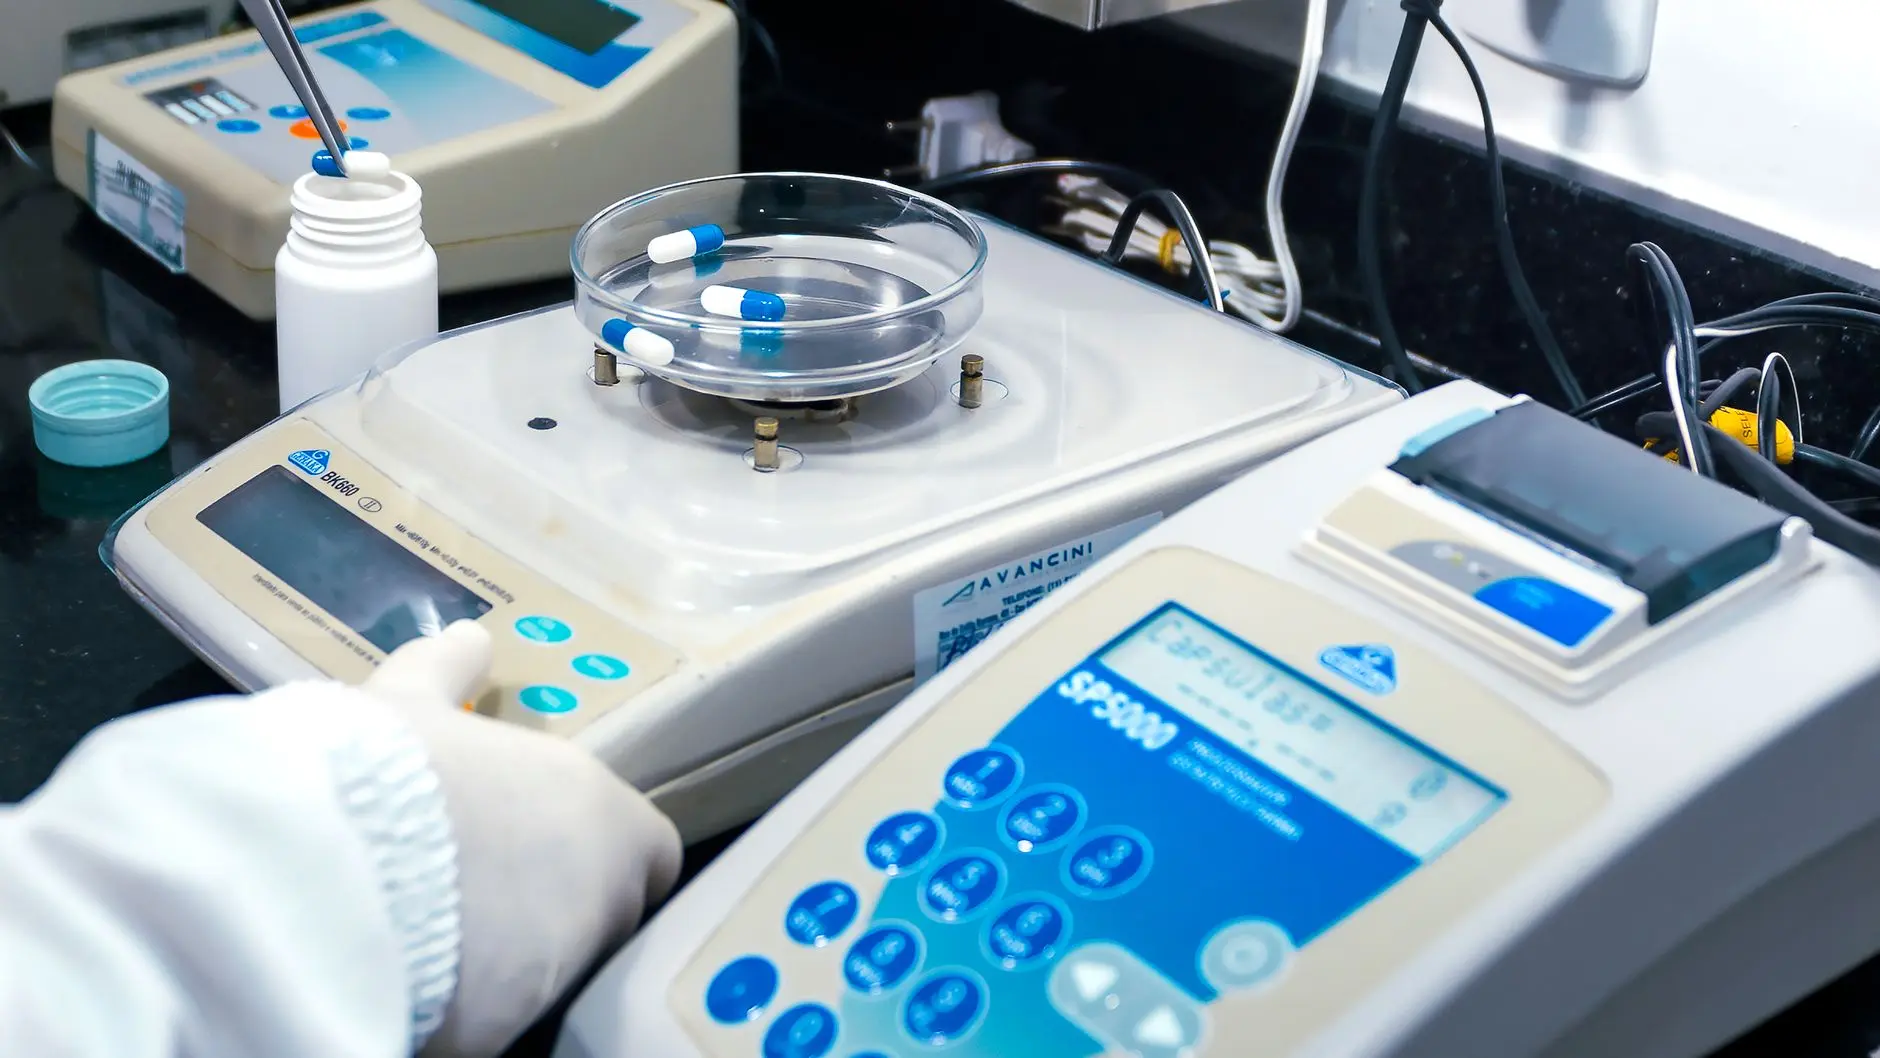
随着在线检测与过程分析技术(PAT)在贴剂行业的渗透,涂布工序正从"事后检验"转向"过程可控"。对青海藏爱这类专注外用贴剂的企业而言,把涂布关键控制点做成可追溯、可复现的标准作业,才是稳定交付的底气,也是客户选择膏药供应商时值得细看的地方。